偏心旋塞与旋塞制造 从结构原理到精密工艺
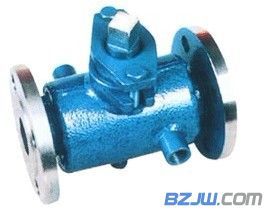
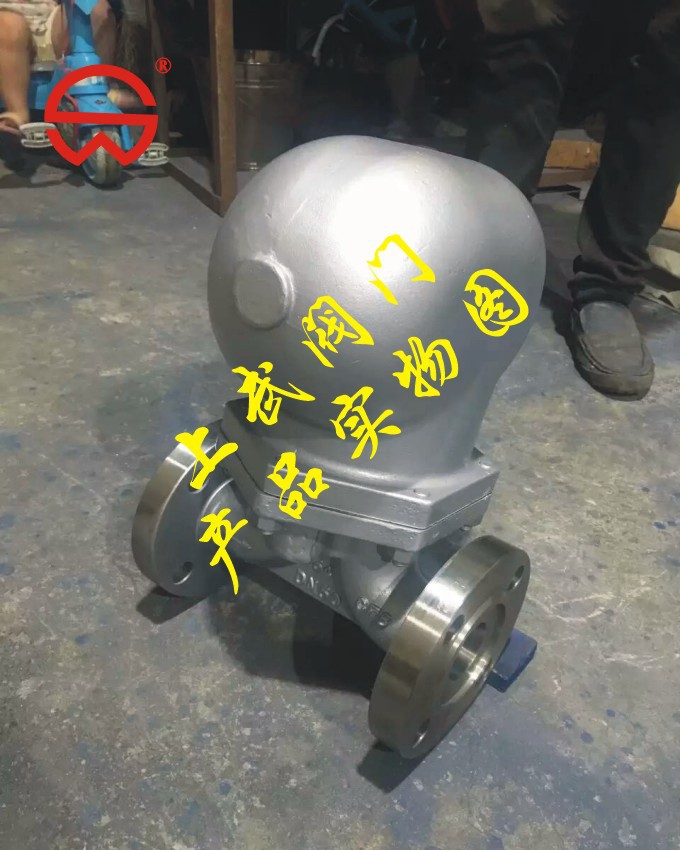
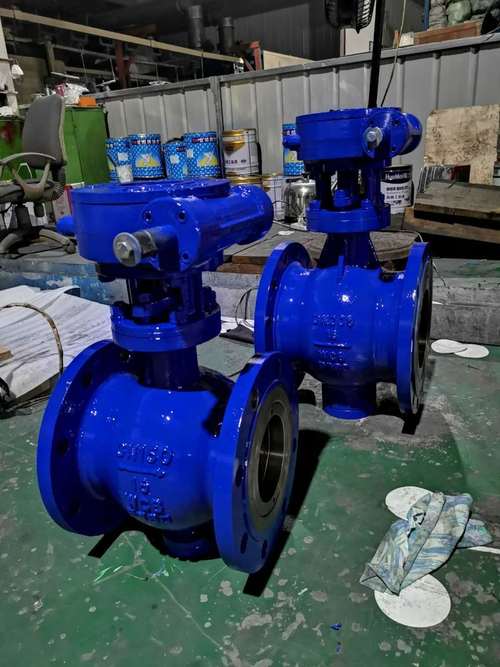
在工业管道控制领域,旋塞阀凭借其结构简单、启闭迅速、流阻小等优势,一直是截断和接通介质的重要设备。而在众多旋塞品类中,偏心旋塞因其独特的运动方式与密封性能,在苛刻工况下占据了不可替代的位置。本文将系统解析偏心旋塞的结构原理,并深入探讨旋塞制造的关键工艺与技术要点。
一、认识偏心旋塞:结构革新带来的性能跃升
传统旋塞阀依靠塞体与阀体锥面间的紧密配合实现密封,启闭时密封面全程摩擦,不仅操作力矩大,还容易导致密封面磨损与划伤。偏心旋塞则通过结构创新解决了这一矛盾。
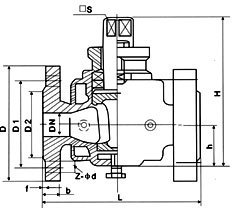
偏心旋塞的核心特征在于:塞体的旋转中心与密封锥面的几何中心不重合,存在一个明确的偏心距。当阀门开启时,塞体首先沿轴向抬起,使密封面完全脱离阀体锥面,随后再旋转至全开位置。关闭时则反向操作:先旋转至接近关闭位置,再轴向压紧实现密封。这种先脱离、后旋转的运动轨迹,使密封面在整个启闭过程中几乎不产生摩擦,从而大幅延长了使用寿命,并保持了极低的操作力矩。
根据偏心结构的不同,偏心旋塞主要分为单偏心、双偏心和三偏心等形式。单偏心旋塞的塞体回转中心偏离密封面中心,部分消除了摩擦;双偏心在单偏心基础上将旋转中心进一步偏移出阀体通道中心,使开启瞬间密封面完全脱离;三偏心则引入倾斜的锥形密封面,实现真正的零摩擦启闭与金属硬密封。在实际应用中,三偏心旋塞因其优异的密封性能和耐高温高压能力,被广泛用于石油、化工、电力等高端领域。
二、旋塞制造的关键流程与工艺要点
从原材料到成品阀门,旋塞制造是一个融合材料科学、机械加工与检测技术的系统工程。以下按主要制造环节展开说明。
1. 材料选择与毛坯制备
旋塞的工况千差万别,材料选择是制造的第一道门槛。常见塞体材料包括铸铁、铸钢、不锈钢、锻钢以及特殊合金(如蒙乃尔合金、哈氏合金)。对于腐蚀性介质,还需选用耐蚀合金或进行表面处理。毛坯制备通常采用铸造、锻造或棒料直接加工。铸造可成形复杂流道,但需控制缩孔、气孔等缺陷;锻造可获得更致密的组织,适用于高压场合;对于小口径旋塞,则常直接用圆棒料切削。
2. 塞体与阀体的精密加工
偏心旋塞的加工难点集中在锥面配合副上。塞体锥面与阀体锥面的锥度必须严格一致,通常通过高精度数控车床或磨床保证,锥面接触率需达到85%以上。对于三偏心结构,还需在锥面上加工出倾斜角度,这要求机床具有多轴联动功能。偏心距及旋转轴位置的加工精度至关重要,任何偏差都会导致密封面无法对中,引起泄漏或操作卡涩。加工过程中常采用专用夹具与在线测量,确保偏心尺寸严格符合设计要求。
3. 密封面处理与配对研磨
如同燃油泵柱塞一样,旋塞阀的锥面配合副也需要高精度的配对研磨,通过碾磨作用消除表面的微观缺陷并生成规则的网纹储油轨迹。在旋塞制造中,密封面的研磨同样是决定密封可靠性的关键。常用的方法包括手工研磨、机械研磨与配研机研磨。手工研磨依赖技师的丰富经验,适用于单件或大规格阀门;机械研磨通过回转装置与研磨剂配合,效率更高且质量稳定。研磨后一般需进行着色检查,确认接触带均匀连续。对于金属硬密封旋塞,还常堆焊硬质合金或进行渗氮、镀铬等强化处理,再行精磨。
4. 装配与测试
装配时要严格控制塞体与阀体之间的间隙与压紧力。过紧会导致操作力矩陡增,过松则密封失效。通常通过调整垫片、压盖螺栓或碟形弹簧来设定初始密封比压。装配完成后,需进行多项性能测试:壳体强度试验、密封性试验(包括低压气密与高压水密)、操作力矩测试以及寿命试验。对偏心旋塞而言,启闭循环中密封面的磨损量也是重点监测指标,优质产品往往能承受数万次甚至十万次以上的启闭而不泄漏。
5. 表面处理与质量控制
根据介质要求,旋塞表面可进行镀镍、镀铬、喷涂陶瓷或环氧涂层等处理,以提高耐腐蚀和耐磨性能。制造全程需建立可追溯的质量控制体系:从原材料进厂的光谱分析、热处理记录的完善,到加工尺寸的CPK(过程能力指数)监控、试验数据的存档,每个环节都不可遗漏。
三、
偏心旋塞虽小,却是现代工业流体控制系统中的精密一环。从单偏心到三偏心的结构演进,是密封技术不断突破摩擦与泄漏矛盾的缩影;而配伍严谨的制造流程——从材料甄选、高精度偏心加工到匠心独具的锥面研磨——则直接决定了阀门能否在高压、高温与腐蚀环境下稳定服役。理解并精进旋塞制造工艺,不仅是对工业基础能力的持续打磨,也是打造高性能流体装备的核心基础。无论是研发人员还是制造工程师,都需在这种理论与实践的反复交汇中,专注积累,不断提升国产旋塞的设计和制造水平。
最新产品