照片背后的精密工业 发动机手柄旋塞螺钉的旋塞制造工艺解析
在现代工业制造领域,每一个微小的零部件都可能决定一台设备的性能与安全。本文将通过一张典型的生产照片为引子,深入探讨发动机手柄旋塞螺钉中“旋塞”这一关键部件的制造工艺、技术要求及其在动力系统中的重要作用。
一、从照片说起:被忽视的关键部件
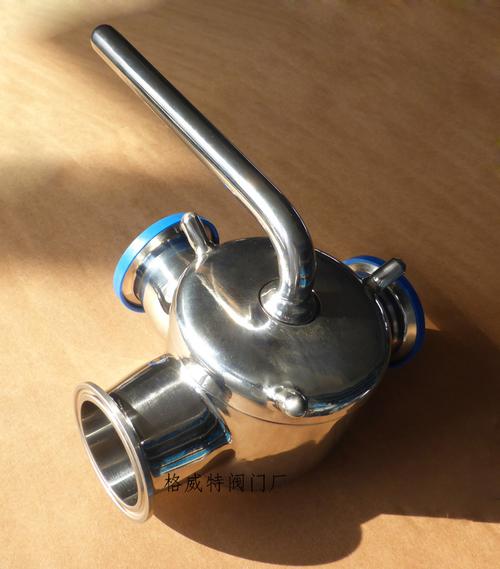
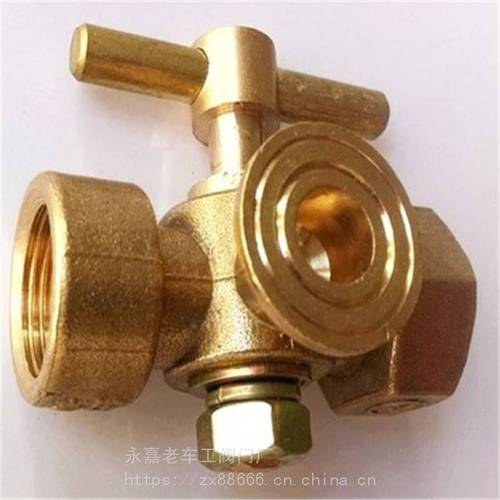
在提供的照片中,我们可以清晰看到一枚应用于发动机手柄的旋塞总成。它由旋塞主体、与之配合的螺钉(或锁紧螺钉)以及操作手柄组成。这类部件通常安装在小型通用发动机、摩托车或特种设备的操控面板上,用于通过旋转手柄来控制油路、气路或真空回路的导通与切断。照片虽小,却折射出精密制造对安全与可靠性的极致追求。
二、旋塞的功能定位
“旋塞”一词源于其早期的锥形旋塞结构,学名为锥度旋塞阀核心。在发动机手柄应用中,它主要承担三项功能:
1. 介质截止与导通:通过锥面配合实现油路或气路的无泄漏开闭。
2. 手柄联动定位:与手柄连接,实现多档位(如“开-关-备用”)的角度定位。
3. 载荷锁定:螺钉将手柄和旋塞轴向压紧,防止振动松脱和介质外泄。
因此,其不仅是一个简单的螺纹连接副,更是功能安全与密封性能的统一体。
三、旋塞的材料选择与热处理
旋塞常年处于滑油、汽油、微尘及反复旋扭的工况中,材料须满足高强度、高耐磨和高耐腐蚀三大要求。
常见材料工艺路径如下:
· 基材:选用易切削钢(如Y15、Y40Mn)或黄铜HPb59-1。黄铜具有良好的自润滑性和抗蚀性,多见于燃气或低载荷油路;钢制旋塞成本低且强度高,适用于较高扭矩场景。
· 热处理:针对钢制旋塞,进行渗碳淬火或整体调质。渗碳层深一般控制在0.2~0.5mm,表面硬度不低于HRC45,保证锥面在工作中抵抗磨料磨损。对于黄铜旋塞,则进行去应力退火以消除冷加工硬化,防止长期应用中开裂。
· 表面处理:尖角处极易造成自锁消失。因此,锥面还需进行精加工,表面粗糙度Ra 0.4~1.6μm。高要求的旋塞有时还会镀镍或化学氧化增加耐酸碱性能。
四、旋塞的制造工艺全流程
旋塞的制造并非简单倒角打孔,而是几个强相关工程步骤的交汇。按照照片所示的“含螺钉手柄式旋塞”,其制程可拆解如下:\n
1. 毛坯预备
采用棒料自动车床下料(若为黄铜可用引铸板)统好粗中车。
2. 基准加工与倒角的不可忽视
先用车削保证基准圆跳动在2~3级精度(如0.008~0.02mm)。尤其保留一个前外导引,它可以有效联动随后做顶端螺钉的支持。
3. 锥面研磨
研磨普通平面密封最忌遗漏细凹。而对于高要求的旋塞组件主要面对的是“开-闭贯通口。照片呈现典型流口气槽设计 — —直磨为主:成批量的外圆到内侧刃作螺旋淬硬推割油微填嵌后再形成低空隙高对中的表面。